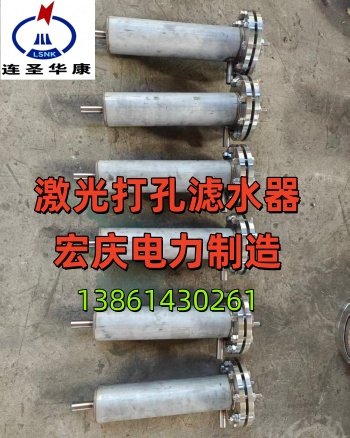
激光打孔滤水器的使用范围和制作工艺
-宏庆电力制造(连圣华康牌)
一、概述
本设备依据《防止电力生产重大事故的二十五项重点要求》11.3.1.1、11.3.1.2 条款设计,采用不锈钢激光打孔整板滤芯,摒弃编织丝网,杜绝滤网破碎碎屑进入系统,多用于发电机内冷水、循环水分支管路精密过滤。 设备形式:手动 / 电动反冲洗结构;壳体碳钢衬防腐或全不锈钢;滤芯为整块不锈钢激光打孔板卷制筒状网芯。
二、使用范围
1. 电力行业(核心)
· 汽轮发电机定子内冷水系统,防止线棒微孔堵塞;
· 机组循环水分支母管、闭式冷却水系统过滤;
· 汽轮机油系统前置保护过滤,拦截前端滤网破碎碎片。
1. 其它工业 化工、印染、造纸、冶金等行业 DN500 及以下工艺供水管道;母管制分支管路,替代小型二次滤网。
2. 适用介质:淡水、软化水、除盐水;可定制海水、弱酸碱工况材质。
3. 工况边界
· 设计压力:0�1.0MPa;工作压力≤0.6MPa
· 工作温度:0~80℃
· 通径范围:DN50�DN500
· 过滤孔径:常规选用0.3�0.5mm;最小可达 0.1mm,最大 0.7mm;孔径过小会增大水阻,不建议小于 0.2mm。
· 通流比:滤芯有效过流面积∶进出口管道面积≥4∶1,杂质多工况取≥6∶1。
· 额定流量压差损失:≤0.05MPa;差压达到 0.08�0.1MPa 触发反冲洗。
三、设备结构组成
1. 壳体(筒体、法兰、支座)
2. 激光打孔不锈钢网芯(核心部件,整块不锈钢板激光打孔卷圆焊接)
3. 旋转主轴、定位机构
4. 进水口、出水口、排污口法兰
5. 手动操作手柄 / 电动执行器
6. 差压控制器、压力表组件;电控箱(电动型)
工作流程:介质由进水进入筒体内腔,经激光网芯由内向外过滤,干净介质从出水口输出;杂质截留网芯内侧;压差升高后,手动转动或电动驱动网芯旋转,分腔反冲洗,污物由排污口排出。
四、制作工艺
4.1 壳体制作工艺
1. 筒体钢板下料、卷圆、纵缝焊接,焊后探伤检查;两端法兰与筒体组对焊接,保证法兰面垂直度与同轴度。
2. 开孔:进水、出水、排污、仪表接口开孔,焊接接管法兰。
3. 壳体防腐:碳钢壳体喷砂除锈 Sa2.5 级,内外防腐涂层;海水工况壳体采用 304/316L 不锈钢。
4.2 核心网芯(激光打孔板)工艺
1. 基材选用 304/316L 不锈钢薄板,板材探伤,无裂纹夹层。
2. 激光打孔加工:数控激光设备打孔,孔径公差 ±0.03mm;孔壁光滑无毛刺,不产生金属丝碎屑;孔矩阵均匀排布。
3. 打孔完成后板材进行去应力退火,消除激光加工热应力。
4. 板面化学抛光清洗,去除熔渣、氧化层。
5. 激光打孔板卷制成圆筒,对接焊接,焊缝打磨平整,不得堵塞微孔。
6. 网芯两端加强法兰焊接加固,保证承压抗水流冲击,防止变形。
7. 逐只做通水渗漏、通流试验,检查无堵孔、无局部变形。
4.3 总成装配工艺
1. 主轴、定位机构装配,保证网芯转动灵活,无卡滞,轴向径向间隙符合图纸。
2. 密封件装配,保证各分腔密封可靠,反冲洗时分腔不窜流。
3. 电动型装配执行器、差压控制器、电控箱,接线调试;设定压差启动、定时启动双模式排污。
4. 整机水压试验:1.5 倍设计压力保压 30min,壳体、焊缝、法兰无渗漏。
5. 整机清理内部铁屑焊渣,封堵各管口,喷漆标识出厂。
五、主要性能特点
1. 滤芯为整块激光打孔钢板,无编织丝网,不会发生丝网破碎,保障发电机内冷水系统安全。
2. 孔径均匀,孔壁无毛刺,过滤精度稳定。
3. 网芯整体强度高,耐水流冲击,抗腐蚀。
4. 支持差压自动反洗、定时反洗、手动操作,检修拆装便捷。
5. 体积小,适合分支管道就地安装。
如需了解详细信息,请拨打财富热线:13861430261
 |
